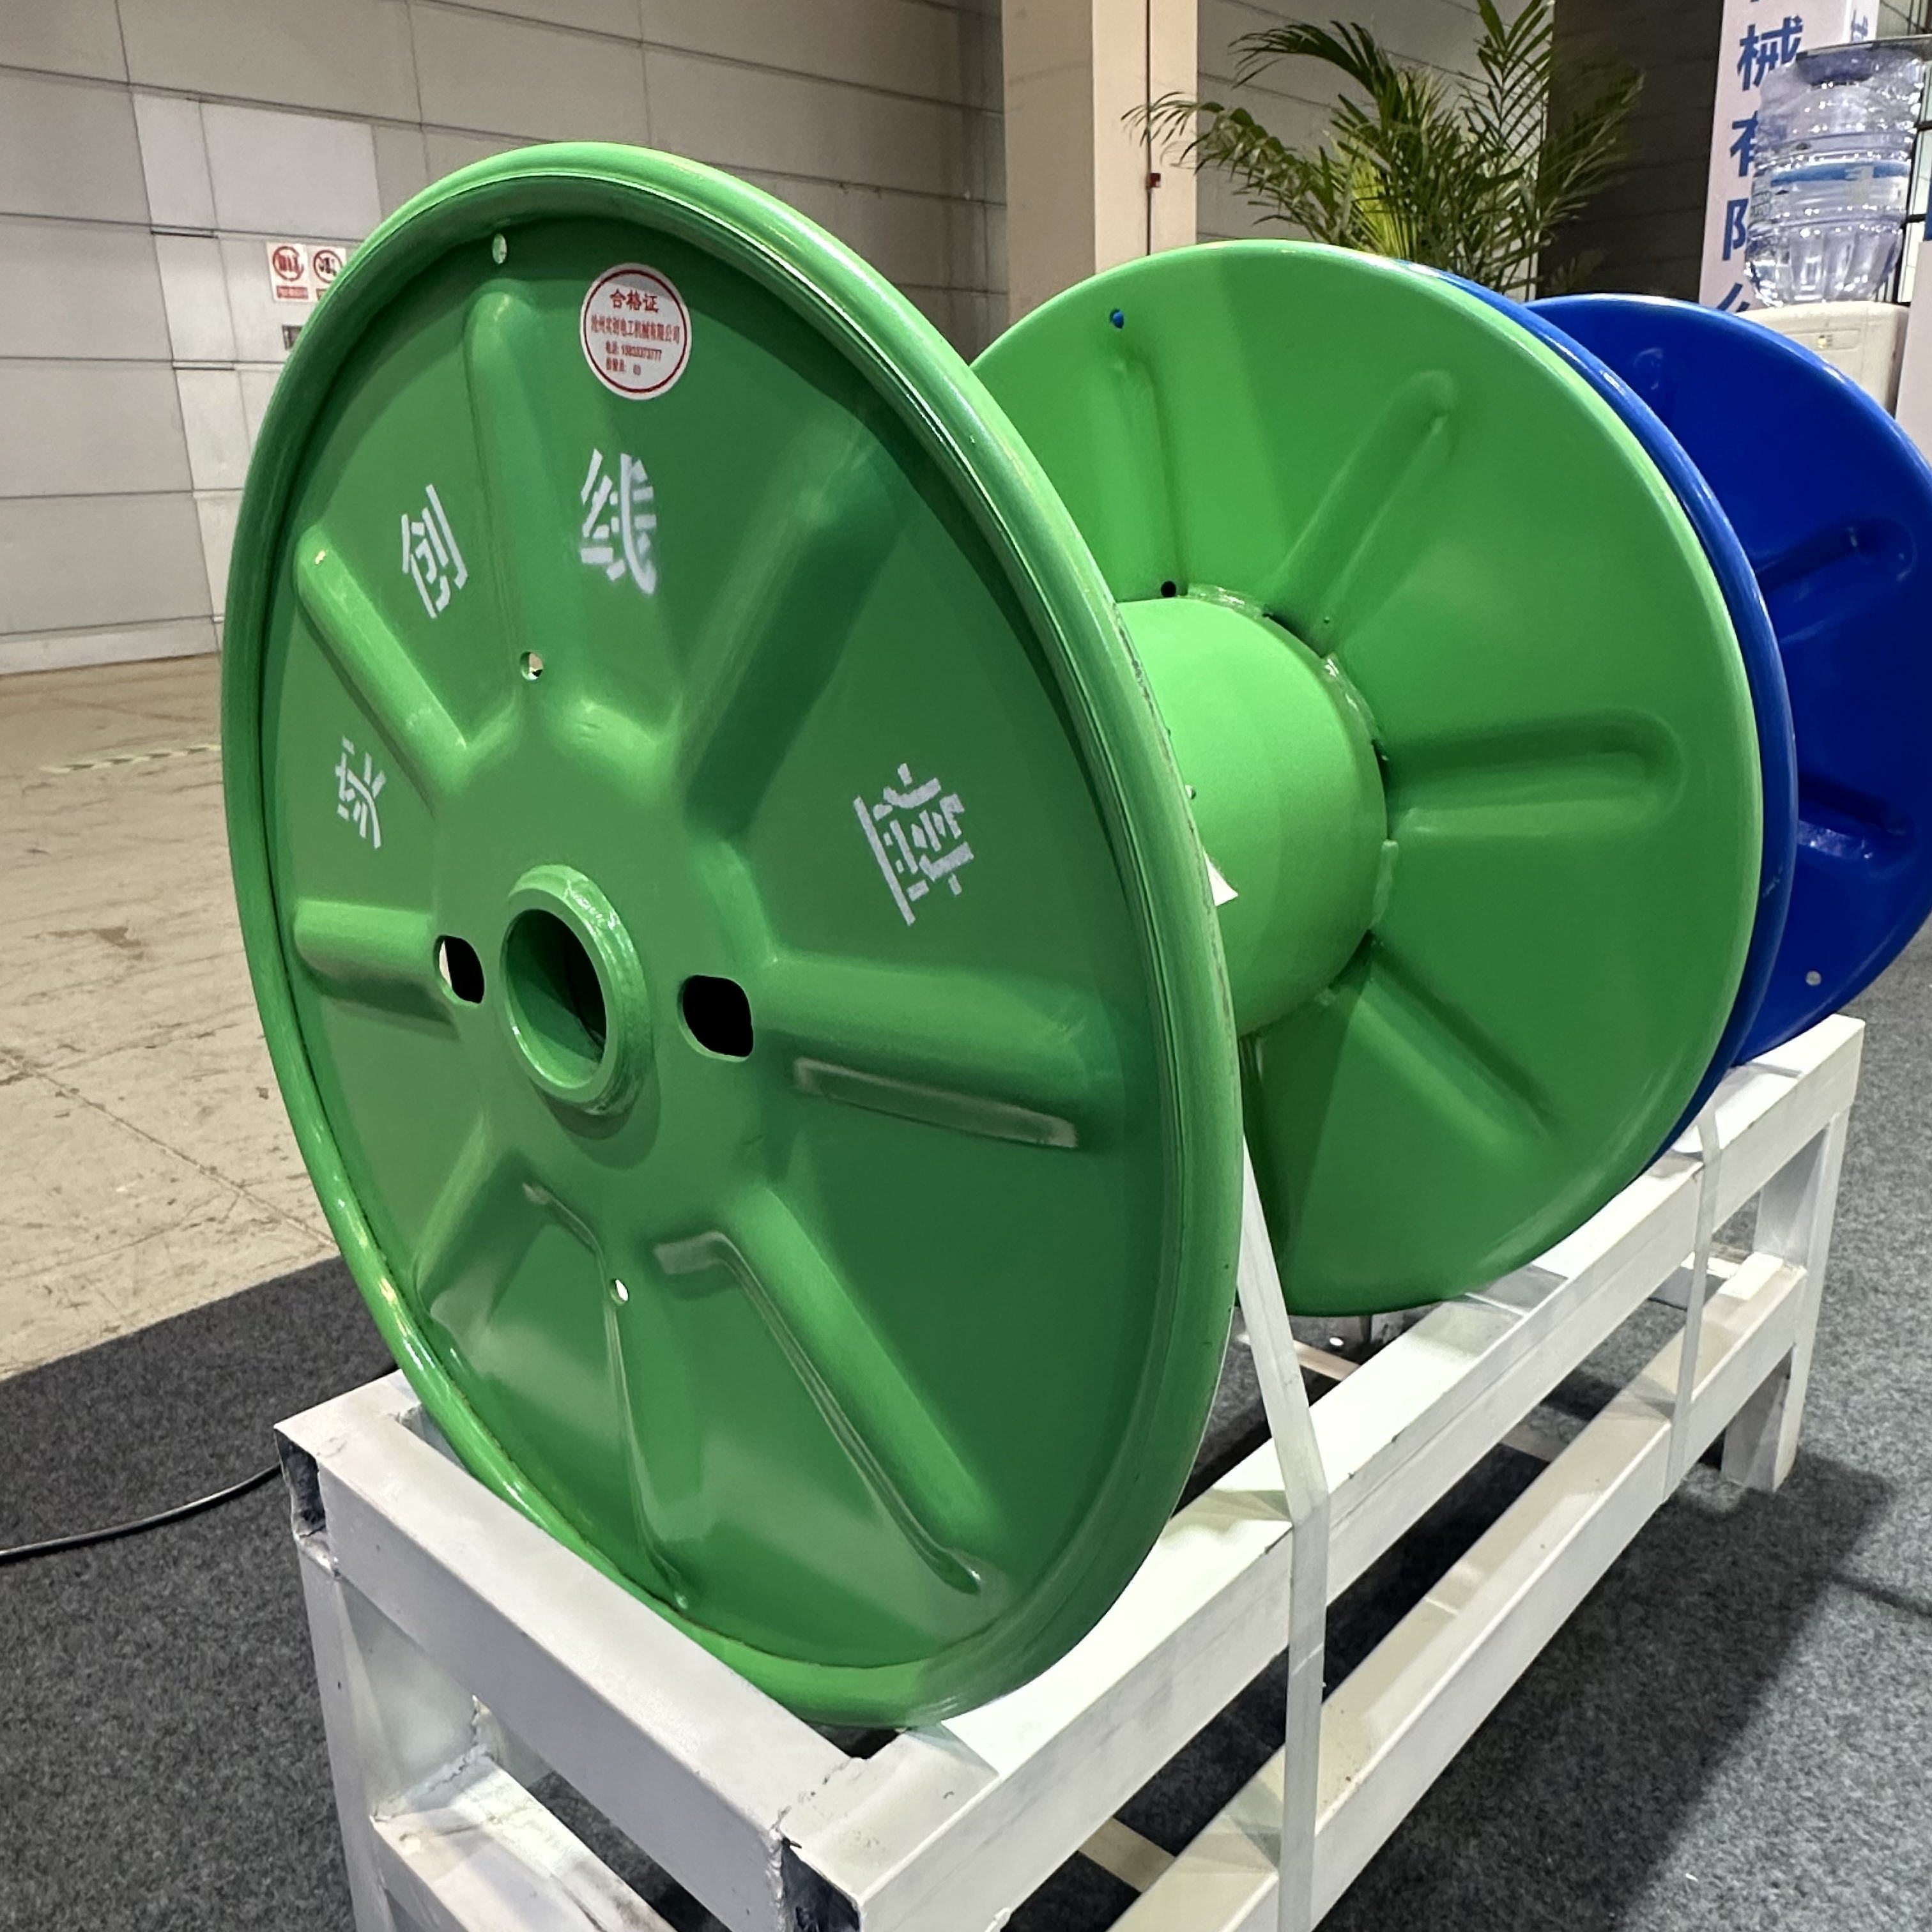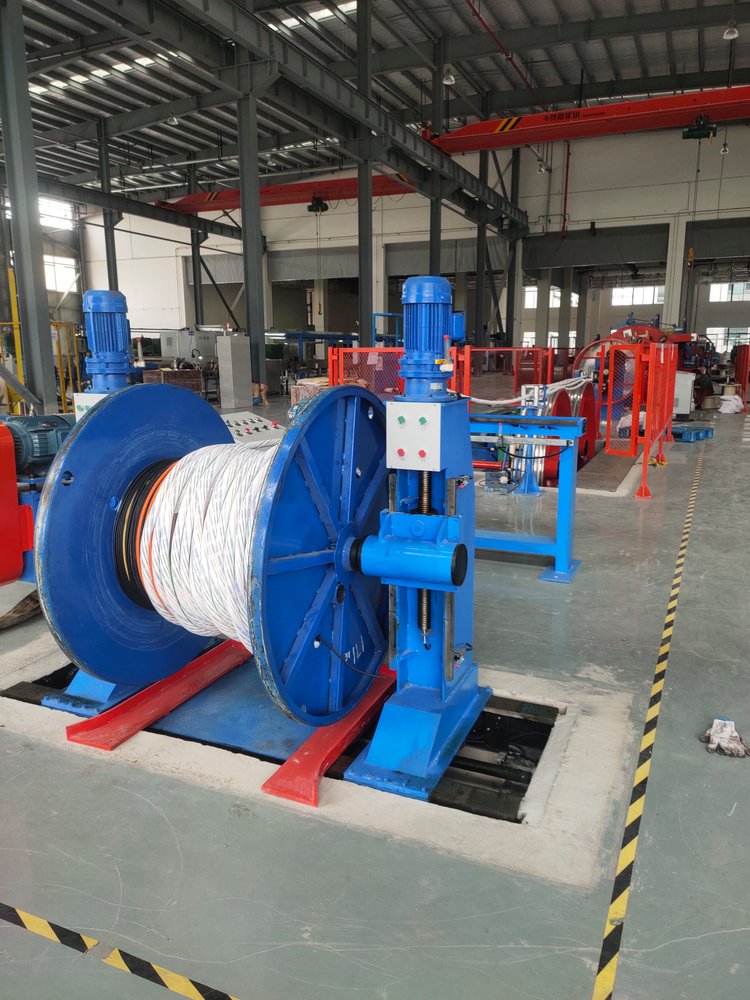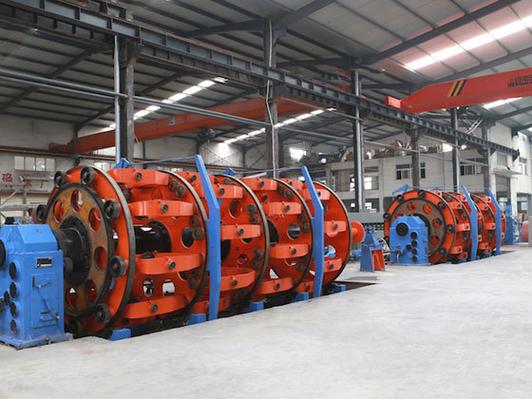
框绞机是电线电缆制造领域用于导体绞合的核心主机设备,主要功能是将多根铜单线、铝单线或者合金单线,按照设定的节距、绞向,同心绞合成整体导体,广泛应用于电力电缆、架空导线、矿用电缆等线缆导体的生产制造,是中高压电力电缆导体成型的关键装备。线缆导体的绞合质量直接决定电缆导电性能、弯曲性能、机械稳定性,框绞机依靠刚性绞笼框架结构,带动多组放线工字轮同步回转,配合牵引机构匀速拉动导体前进,实现多根单线有序绞合。
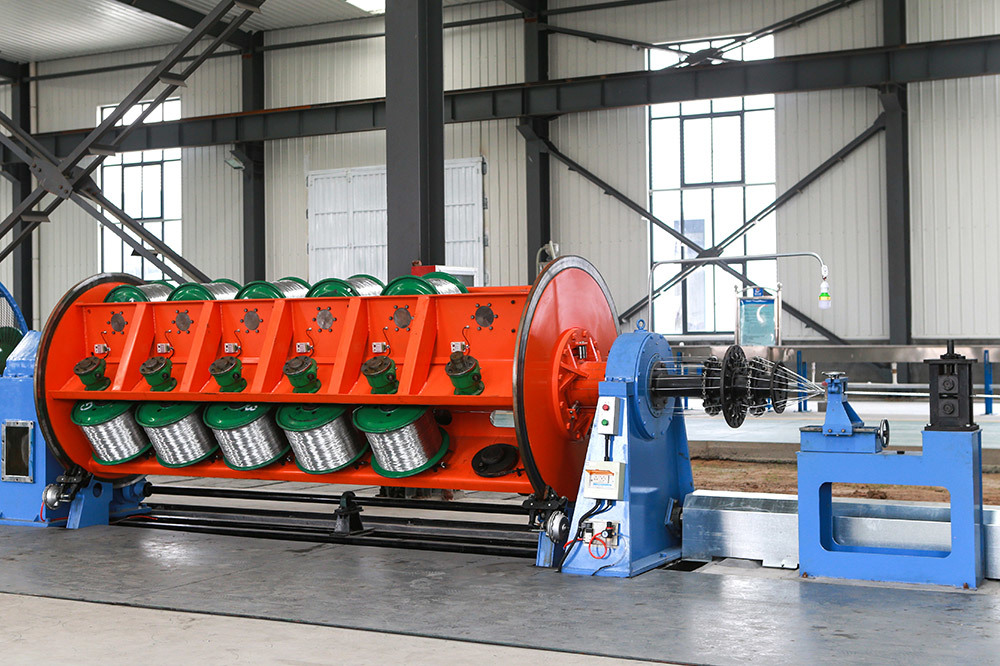
框绞机整体结构由绞笼主体、放线装置、张力控制系统、并线模座、牵引机构、收排线装置、电气控制系统组成。绞笼为设备核心部件,采用刚性框架结构,放线盘支架固定安装在绞笼框架上,运行过程中不产生退扭动作,适合大截面、长长度导体绞制。绞笼盘位规格丰富,常见 6 盘、12 盘、18 盘、24 盘等配置,盘位数量根据导体绞合结构选择,多盘位机型可以一次完成多层导体同心绞合,简化生产工序。
放线单元搭载独立张力调节机构,每一个放线工字轮均可单独调节放线张力,确保每一根单线在绞合过程中受力均匀。如果单线张力不一致,绞合完成后的导体内部应力分布不均,会出现导体圆整度差、单线松散,后续加工中容易出现断线,影响电缆成品质量。张力机构可以在工字轮从满盘到空盘过程中自动补偿张力变化,维持单线张力稳定,减少人工频繁调节。
并线模座用于汇聚多根单线,模具的孔径、光洁度直接影响导体成型外观,模具引导单线按照预设位置汇集绞合,降低单线之间摩擦刮伤。牵引系统负责稳定牵引导体向前输送,牵引速度与绞笼转速联动,以此控制绞合节距,节距是导体绞合的核心工艺参数,节距精度稳定,才能确保导体结构一致性。牵引机构常见轮式牵引或者履带牵引,大截面导体生产多选用履带牵引,提升夹持力,防止打滑。
电气控制系统采用 PLC 搭配人机交互界面,操作人员可以在操作界面设定绞合节距、牵引速度、绞笼转速,系统自动匹配转速联动关系,支持工艺参数存储,切换不同规格导体生产时,直接调用预设参数,减少调试时间。系统集成计米、故障监测、急停保护功能,实时显示生产米数,出现断线、过载等异常情况,设备可以及时停机,降低材料损耗。
框绞机适配单线直径范围广,铜、铝、铝合金单线均可加工,可生产不同截面的紧压导体与非紧压导体。紧压导体生产时,可配套紧压模具,绞合同时对导体进行紧压成型,缩小导体外径,节约绝缘材料。设备运行过程中,绞笼动平衡处理至关重要,高速回转状态下,动平衡不佳会带来振动,加剧轴承磨损,缩短设备使用寿命,同时影响导体绞合精度。
设备的运维重点集中在传动轴承、张力机构、排线部件。定期润滑传动部件,检查张力制动组件,及时更换磨损件,确保设备长期稳定运行。框绞机选型需要结合目标导体材质、单线直径、成品导体截面、计划生产速度、收线盘规格综合判断。框绞机适合长规格导体连续生产,成品导体结构紧密,圆整度好,满足各类中高压电力电缆对导体的严苛要求,是线缆制造企业导体车间的主力设备。